

Tu socio tecnológico en la transformación digital.


Sistema Andon: qué es, colores, tipos y cómo implementarlo
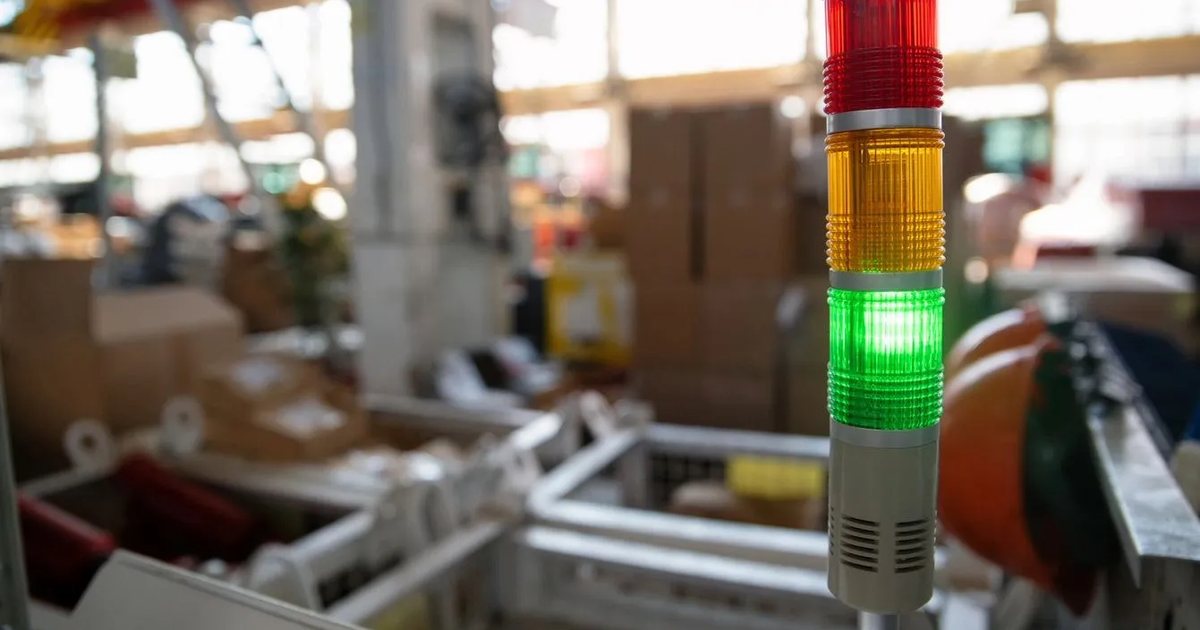
Un sistema Andon es un sistema de gestión visual que muestra el estado de cada estación de una línea y avisa al instante cuando algo se sale de lo normal: falta material, un defecto, una máquina parada o un operador que pide ayuda. Cada color lo entiende toda la planta y tiene una persona asignada que acude.
Nació en las líneas de Toyota como una lámpara que se encendía sobre el puesto con falla; de ahí el nombre, andon es la palabra japonesa para una lámpara de papel. Hoy conviven en las plantas tres generaciones del mismo concepto: la torreta de colores, el tablero de línea y el Andon digital con tickets y alertas en el reloj del técnico. Esta guía explica cómo funciona cada uno, qué resuelve y cómo se implementa sin detener la producción.
¿Qué es un sistema Andon?
Es un sistema de gestión visual que muestra el estado de cada estación de trabajo y alerta cuando ocurre una condición anormal. El Lean Enterprise Institute lo define como una herramienta de gestión visual que muestra el estado de las operaciones de un área de un solo vistazo. Su función es acortar el tiempo entre que un problema aparece y alguien con capacidad de resolverlo se entera.
Ese tiempo es el que cuesta. Sin Andon, el operador que detecta un defecto tiene tres opciones malas: seguir produciendo con el defecto, dejar su puesto para buscar al supervisor o gritar. Con Andon pulsa un botón y sigue en su estación mientras la señal viaja sola.
El Andon es una de las herramientas de la automatización industrial que menos inversión pide y de las que más rápido se nota en piso. Pertenece al grupo de sistemas de apoyo a la producción, junto con el poka yoke y el pick to light, que ayudan a la gente a producir bien en lugar de sustituirla.
¿De dónde viene el Andon? Toyota y el jidoka
En el sistema de producción de Toyota, el Andon es la cara visible del jidoka, que suele traducirse como autonomación: dar a las máquinas y a las personas la capacidad de detener el proceso cuando detectan una anormalidad, en lugar de dejar que el defecto siga avanzando. La propia Toyota lo describe así en su explicación del Toyota Production System: cuando el equipo se detiene, el andon se enciende para avisar a los trabajadores de la anormalidad.
El mecanismo original era un cordón a lo largo de la línea. El operador que detectaba un problema lo jalaba, la lámpara de su estación se encendía y el líder de equipo acudía. Si el problema se resolvía antes de que la pieza llegara al final de la estación, la línea seguía; si no, se detenía. Parar la línea se consideraba lo correcto, porque garantizaba que ningún defecto saliera de la estación donde se produjo.
Esa lógica es la que sigue vigente. El hardware puede ser un cordón, un botón, un sensor o una app, pero el Andon funciona cuando parar para corregir se considera lo correcto y no una falta.
¿Cómo funciona un sistema Andon?
Todos los sistemas Andon, del más simple al más conectado, siguen el mismo ciclo de cuatro pasos:
- Activación. Alguien o algo detecta la anormalidad. Puede ser el operador que pulsa un botón, un sensor que detecta una pieza fuera de tolerancia o el PLC de la máquina que reporta un paro.
- Señalización. La estación cambia de estado de forma visible: la torreta cambia de color, el tablero de línea muestra la estación y el motivo, suena una alarma o vibra el reloj de quien debe atender.
- Respuesta. La persona responsable del tipo de llamado acude. Un llamado de calidad no va a la misma persona que uno de mantenimiento o de materiales, y el sistema debe saber a quién enviar cada uno.
- Cierre y registro. El llamado se cierra desde la estación o desde el dispositivo del técnico, y el sistema guarda quién llamó, quién atendió, cuánto tardó en llegar y cuánto en resolver.
El cuarto paso es el que separa un Andon de una lámpara. Sin registro, el Andon resuelve el problema de hoy. Con registro, muestra qué estación llama más, por qué motivo y en qué turno, y eso es lo que alimenta la mejora continua.
¿Qué significan los colores del Andon?
No existe una norma internacional que fije los colores, pero la industria automotriz consolidó una convención que casi todas las plantas adoptan con variaciones menores:
| Color | Significado habitual | Quién acude |
|---|---|---|
| Verde | Operación normal | Nadie |
| Amarillo | Llamado de ayuda o advertencia, la línea sigue | Líder de equipo o supervisor |
| Rojo | Paro de línea, defecto de calidad o riesgo de seguridad | Supervisor y calidad, o mantenimiento |
| Azul | Falla de máquina, solicitud de mantenimiento | Mantenimiento |
| Blanco | Falta de material o problema logístico | Materiales o almacén |
Lo que importa más que el color exacto es que toda la planta use el mismo código, que esté publicado en cada estación y que cada color tenga una persona asignada. Un Andon con cinco colores y una sola persona que atiende todo funciona igual que una torreta, solo que más cara.
¿Qué tipos de sistema Andon existen?
Torreta o luz Andon por estación
La luz apilada de dos a cinco colores montada sobre cada máquina o puesto. Es el Andon más extendido porque viene integrado en muchas máquinas y basta con cablearlo al PLC. Resuelve la señalización local: quien pase por la línea ve el estado. No registra nada y depende de que alguien esté mirando.
Tablero de línea
Una pantalla o tablero luminoso al final de la línea o en un punto visible de la nave que concentra el estado de todas las estaciones, muchas veces con contadores de producción, meta del turno y tiempo de paro acumulado. Es el Andon que lee el gerente de producción desde su oficina y el que se ve en las juntas de arranque de turno.
Andon digital o Andon 4.0
La versión conectada. El llamado se genera desde una botonera inalámbrica en la estación o desde la propia máquina, viaja a una plataforma que lo convierte en un ticket, lo asigna a la persona correcta según el tipo y lo envía como alerta a un reloj industrial o a una app móvil. Si nadie lo atiende en el tiempo definido, escala al siguiente nivel. Todo queda registrado con tiempos de respuesta y resolución.
Es el tipo que ha crecido más en los últimos dos años, y el que resuelve el problema de las plantas grandes: en una nave de 30,000 metros cuadrados nadie está mirando la torreta de la celda 47. El Andon digital lleva la señal a la muñeca de quien tiene que acudir, esté donde esté.
Jygasoft diseña e instala sistemas Andon 4.0 de este tipo para plantas en Aguascalientes y en el resto de México: botoneras inalámbricas por estación, relojes industriales con vibración para ambientes ruidosos, aplicación móvil para supervisores y la plataforma de tickets con tablero de control, historial e indicadores de respuesta.
¿Qué es un tablero Andon y qué debe mostrar?
Un tablero Andon es la pantalla o el panel luminoso que concentra el estado de una línea, o de toda la nave, en un solo lugar. La torreta informa de una estación; el tablero informa del conjunto: qué estaciones están en llamado, de qué tipo y desde hace cuánto.
Los tableros que funcionan muestran pocas cosas y las muestran grandes. Lo que incluimos por defecto:
- Estado de cada estación con su color y el minuto en que empezó el llamado.
- Producción real contra meta del turno, en piezas y en porcentaje.
- Tiempo de paro acumulado del turno, separado por motivo.
- El siguiente cambio de modelo o de herramental programado.
Lo que no debe llevar: gráficas que solo entiende quien las hizo, texto pequeño y más de seis u ocho indicadores. Un tablero se lee a diez metros y en dos segundos; si hay que acercarse para entenderlo, ya no cumple su función. En plantas con varias líneas conviene un tablero por línea y uno general en la oficina de producción, alimentados por la misma plataforma.
¿Qué es el cordón Andon y cuándo sigue teniendo sentido?
El cordón Andon es el mecanismo original de Toyota: una cuerda que recorre la línea a la altura del operador. Al jalarla se enciende la luz de la estación y, en muchas plantas, suena una melodía propia de esa zona para que el líder de equipo sepa a dónde ir sin mirar el tablero. Si el problema no se resuelve antes de que la pieza llegue al final de la posición, la línea se detiene.
Hoy la mayoría de las plantas sustituyó el cordón por botoneras, con cable o inalámbricas, porque permiten distinguir el tipo de llamado y registrarlo. El cordón sigue teniendo sentido en líneas de ensamble en movimiento continuo, donde el operador camina junto a la unidad y no tiene un punto fijo donde montar un botón, y en plantas que quieren conservar el gesto como parte de su cultura: jalar el cordón lo ve toda la línea y recuerda que detenerla está permitido. En esos casos se combinan: el cordón activa el llamado y la plataforma digital lo registra y lo escala igual que un botón.
¿Qué es el Andon 4.0 y qué agrega al Andon digital?
Andon 4.0 es el nombre que recibe el Andon cuando se conecta con el resto de los sistemas de la planta y deja de ser una isla. El Andon digital ya genera tickets y alertas; la versión 4.0 agrega la integración y el análisis:
- Datos de máquina. El PLC o el sensor genera el llamado por sí mismo, sin esperar a que el operador lo note: paro de ciclo, pieza rechazada, temperatura fuera de rango. Es la misma lectura que hace un SCADA con sus alarmas, aplicada al llamado de ayuda.
- Integración con MES y ERP. El llamado de materiales consulta el inventario, el de mantenimiento abre la orden de trabajo en el sistema de mantenimiento y el paro se descuenta de la disponibilidad del OEE en tiempo real.
- Escalamiento y analítica. Tiempos de respuesta por técnico, por turno y por tipo de falla, con aviso cuando un indicador se degrada varios días seguidos.
- Movilidad. Relojes industriales y app móvil en lugar de un radio y un supervisor que corre.
No hace falta empezar ahí. Lo habitual es arrancar con el llamado humano y el registro, y conectar máquinas y sistemas en la segunda fase, cuando el historial ya dice dónde vale la pena.
¿Para qué se usa un Andon en planta? Ejemplos
Los llamados que más se repiten en las plantas donde hemos instalado Andon caen en cinco tipos:
- Calidad. El operador detecta una pieza fuera de especificación o un ensamble que no cierra. Llamado amarillo o rojo según el procedimiento; acude el líder de equipo y, si hay riesgo de que el defecto avance, se detiene la estación.
- Mantenimiento. Una herramienta neumática pierde presión, un torquímetro se descalibra, una banda se detiene. Llamado azul directo al técnico de turno, con el número de estación y el tipo de falla en su reloj.
- Materiales. La estación va a quedarse sin componentes antes del siguiente surtido. Llamado blanco a almacén con tiempo suficiente para que no pare la línea.
- Cambio de modelo. La celda necesita herramental o programa distinto para el siguiente lote. El llamado avisa a ingeniería o a preparación antes de que la línea llegue al cambio.
- Seguridad. Derrame, lesión menor, condición insegura. Llamado rojo con escalamiento inmediato a seguridad e higiene y al supervisor.
En todos los casos el valor está en el mismo lugar: la persona correcta se entera en segundos y el sistema mide cuánto tardó en resolverse.
¿Qué beneficios da un sistema Andon?
Los beneficios del Andon se escriben con las métricas que ya mide producción:
- Menos tiempo de paro no planeado. El tiempo entre la falla y la llegada del técnico se reduce de minutos a segundos, y ese tiempo multiplicado por los llamados del mes es el ahorro.
- Menos defectos que avanzan. Si la señal se da en la estación donde ocurre el problema, el defecto no llega al cliente ni al retrabajo.
- Datos para la mejora continua. El registro de llamados dice qué estación, qué turno y qué motivo concentran los problemas. Esa lista es la agenda de los proyectos kaizen.
- Menos dependencia del supervisor. El operador deja de buscar a alguien; el sistema lo hace por él.
- Trazabilidad ante auditorías. El historial de incidencias y tiempos de respuesta es evidencia que las auditorías de casa matriz y de clientes OEM piden cada vez más, junto con el registro de entradas del control de acceso a las áreas restringidas.
Antes de comprar hardware, define las rutas de escalamiento. La mayoría de los Andon que fallan no fallan por la torreta ni por la plataforma: fallan porque nadie definió quién atiende cada color, en cuánto tiempo y a quién se escala si no llega. Ese documento vale más que el equipo.
¿Andon tradicional o Andon digital? Cuál conviene
| Torreta y tablero | Andon digital | |
|---|---|---|
| Señalización | Local, visible en la línea | Local más alerta en reloj o app, donde esté la persona |
| Registro | Ninguno o manual | Automático, con tiempos por llamado |
| Escalamiento | Depende de que alguien mire | Automático por tiempo |
| Integración | Cableada al PLC de la máquina | Botoneras inalámbricas, PLC, MES y sistemas de planta |
| Mejor para | Celdas aisladas, líneas cortas, maquinaria nueva con torreta incluida | Naves grandes, varios turnos, plantas con auditorías y metas de tiempo de respuesta |
No son excluyentes. Lo habitual es conservar las torretas que ya trae la maquinaria y agregar la capa digital para el llamado humano, el registro y el escalamiento.
¿Cómo se implementa un sistema Andon?
El proyecto típico que ejecutamos sigue seis pasos y se hace por fases para no intervenir toda la planta al mismo tiempo:
- Levantamiento en sitio. Recorremos la línea con producción y mantenimiento: cuántas estaciones, qué tipos de llamado necesita cada una, dónde están los responsables y qué cobertura inalámbrica hay en la nave.
- Definición de llamados y rutas. Qué colores o tipos de llamado existen, quién atiende cada uno, en cuánto tiempo y a quién escala. Queda por escrito y publicado en cada estación.
- Diseño de la arquitectura. Botoneras o integración con el PLC de cada máquina, red inalámbrica o cableada, servidor local o en nube, relojes y dispositivos por rol. Donde ya hay PLCs y SCADA, el Andon se integra a la misma red, como describimos en el servicio de automatización industrial y PLCs. Si la red de la nave no está certificada, ese es el momento de resolverlo con el servicio de cableado estructurado en Aguascalientes, porque un llamado que no llega por un punto de red mal terminado se atribuye al Andon.
- Línea piloto. Se instala en una línea, se opera dos a cuatro semanas y se ajustan tiempos de escalamiento y rutas con datos reales.
- Despliegue por fases. El resto de las líneas se suman por zonas y turnos, coordinado con producción para no parar.
- Medición y ajuste. Con el historial del primer trimestre se revisan las estaciones que más llaman y los tiempos de respuesta, y de ahí salen los primeros proyectos de mejora.
¿Cuánto cuesta un sistema Andon?
Casi nadie la responde en internet, así que la respondemos nosotros: depende de cuatro cosas. El número de estaciones y de tipos de llamado; si se parte de torretas simples o de la plataforma digital con tickets, relojes y app; la integración con PLCs o con el MES de la planta; y la cobertura inalámbrica del sitio, que a veces exige puntos de acceso adicionales.
Por eso no publicamos precios por estación. Cotizamos por proyecto después de un levantamiento sin costo, con el alcance partido en fases para que la primera sea una línea piloto y la decisión de extenderlo se tome con datos de tu propia planta.
Preguntas frecuentes
¿Qué es el sistema Andon?
Es un sistema de señalización que hace visible el estado de cada estación de una línea de producción y avisa, en el momento, cuando algo se sale de lo normal: falta material, hay un defecto, una máquina se detuvo o el operador necesita ayuda. Nació en Toyota como parte del sistema de producción y hoy va desde una torreta de tres colores hasta plataformas digitales con tickets y alertas en relojes.
¿Qué significa Andon?
Andon es la palabra japonesa para una lámpara de papel. En manufactura se adoptó porque el primer sistema era literalmente una luz que se encendía sobre la estación con problema para que el supervisor la viera desde cualquier punto de la planta.
¿Qué es el sistema Andon en Toyota?
En Toyota el Andon forma parte del jidoka, la autonomación: cualquier operador puede jalar un cordón o pulsar un botón cuando detecta un problema, la luz de su estación se enciende, el líder de equipo acude y, si no se resuelve antes de que la pieza llegue al final de la estación, la línea se detiene. La idea es parar para corregir en lugar de producir defectos.
¿Qué significan los colores del Andon?
No hay una norma única, pero la convención más usada es verde para operación normal, amarillo para llamado de ayuda o advertencia sin paro, rojo para paro de línea o defecto de calidad, azul para mantenimiento y blanco para falta de material o logística. Lo importante es que toda la planta use el mismo código y que esté publicado en cada estación.
¿Puedes darme un ejemplo de un sistema Andon?
En una celda de ensamble, el operador detecta que el torque de una pistola está fuera de rango. Pulsa el botón amarillo de su estación: la torreta cambia de color, el tablero de línea muestra la celda y el técnico de mantenimiento recibe la alerta en su reloj. Llega en dos minutos, ajusta la herramienta y cierra el llamado desde el reloj. El sistema registra quién llamó, quién atendió y cuánto tardó.
¿Cuánto cuesta un sistema Andon?
Depende del número de estaciones, de si se parte de torretas simples o de una plataforma digital con tickets y alertas móviles, de la integración con PLCs o MES y de la cobertura inalámbrica del sitio. Cotizamos por proyecto después de un levantamiento sin costo en la planta, con el alcance por fases para empezar con una línea piloto.
¿Qué tipos de sistema Andon existen?
Tres, que suelen convivir en la misma planta: la torreta o luz Andon por estación, el tablero Andon que concentra el estado de toda la línea, y el Andon digital o Andon 4.0, con botoneras inalámbricas, tickets, alertas en reloj o app y registro automático de tiempos de respuesta.
¿Qué es un tablero Andon?
Es la pantalla o panel luminoso que muestra el estado de todas las estaciones de una línea en un solo lugar: qué estaciones tienen llamado, de qué tipo y desde cuándo, junto con la producción real contra la meta y el tiempo de paro acumulado del turno. Se lee a distancia; es el que consulta el gerente de producción y el que se usa en la junta de arranque de turno.
¿Qué es el cordón Andon?
Es el mecanismo original de Toyota: una cuerda a lo largo de la línea que el operador jala cuando detecta un problema. Enciende la luz de su estación, llama al líder de equipo y, si no se resuelve a tiempo, detiene la línea. Hoy casi siempre se sustituye por botoneras, que distinguen el tipo de llamado y lo registran, aunque sigue usándose en líneas de ensamble en movimiento.
¿Qué es el Andon 4.0?
Es el Andon conectado con los demás sistemas de la planta. Además de generar tickets y alertas como el Andon digital, recibe llamados directos del PLC o de sensores, abre órdenes de trabajo en el sistema de mantenimiento, descuenta los paros del OEE en tiempo real y entrega analítica de tiempos de respuesta por turno, técnico y tipo de falla.

Artículos relacionados


Publicaciones recientes


Tu socio tecnológico en la transformación digital.
© Jygasoft Solutions and Technology | Todos los derechos reservados